Kategoria środowiska, oczekiwana trwałości, sposobu przygotowania powierzchni
Dobór systemu antykorozyjnego dla konkretnej konstrukcji stalowej pracującej w określonych warunkach eksploatacji określany jest zgodnie z PN EN 12944.
Kolejnymi kluczowymi parametrami w procesie doboru przez WAKLET systemu antykorozyjnego są: kategoria środowiska, oczekiwanej trwałości, sposobu przygotowania powierzchni, metody i warunków aplikacji z uwzględnieniem późniejszych napraw.
Klasy trwałości systemów według ISO 12944 - 5: 2018
L – niska do 7 lat
M – średnia od 7 do 15 lat
H – wysoka od 15 do 25 lat
VH – bardzo wysoka powyżej 25 lat
Przygotowanie powierzchni
Oryginalna powierzchnia Stan fabryczny (nieoczyszczona)Sa 1 - lekkie oczyszczenie strumieniowo-ścierne
Sa 1- lekkie oczyszczenie strumieniowo-ścierne
Przygotowanie powierzchni według PN-EN ISO 8501-1
Jak wygląda przygotowanie powierzchni
Zostaje większość mocno przywartej zgorzeliny i rdzy, ale usuwa się luźne zanieczyszczenia, rdzę i słabo związane stare powłoki.
Lekkie oczyszczenie strumieniowo-ścierne stosuje się
przy mało wymagających pracach,
jako przygotowanie do niektórych prostych powłok,
gdy konstrukcja pracuje w łagodnym środowisku,
gdy ważniejszy jest koszt/szybkość niż maksymalna trwałość.
Nie jest to typowy wybór dla wymagających systemów antykorozyjnych.
Oryginalna powierzchnia Stan fabryczny (nieoczyszczona)Sa 2 - dokładne oczyszczenie stumieniowo-ścierne
Sa 2 – dokładne oczyszczenie stumieniowo-ścierne
Przygotowanie powierzchni według PN-EN ISO 8501-1
Jak wygląda przygotowanie powierzchni
Usuwa się
większość zgorzeliny walcowniczej, rdzy, starych powłok i innych zanieczyszczeń. Mogą pozostać mocno związane resztki.
Dokładne oczyszczenie strumieniowo-ścierne stosuje się
mniej agresywne środowiska korozyjne,
remonty konstrukcji, gdzie nie jest wymagana maksymalna trwałość,
niektóre systemy malarskie, jeśli producent farby wyraźnie dopuszcza Sa 2.
Praktycznie: jeżeli projekt przewiduje system o wysokiej trwałości, zwykle warto przejść na
Sa 2½.
Oryginalna powierzchnia Stan fabryczny (nieoczyszczona)Sa 2 ½ - bardzo dokładne oczyszczenie, często wymagane pod systemy antykorozyjne
Sa 2 ½ – bardzo dokładne oczyszczenie, często wymagane pod systemy antykorozyjne
Przygotowanie powierzchni według PN-EN ISO 8501-1
Jak wygląda przygotowanie powierzchni
To najczęściej spotykany standard przy profesjonalnym malowaniu konstrukcji stalowych.
Po oczyszczeniu stal powinna być pozbawiona widocznej rdzy, zgorzeliny, starych powłok, oleju i innych zanieczyszczeń. Dopuszczalne są jedynie
bardzo niewielkie ślady w postaci jasnych plam, punktów lub smug.
Bardzo dokładne oczyszczenie strumieniowo-ścierne stosuje się
konstrukcji stalowych,
hal i obiektów przemysłowych,
mostów,
zbiorników,
rurociągów,
konstrukcji zewnętrznych,
systemów epoksydowych i poliuretanowych,
środowisk o podwyższonej korozyjności.
Jeżeli dokumentacja techniczna mówi np.
„przygotowanie powierzchni: Sa 2½ wg PN-EN ISO 8501-1”, właśnie taki efekt należy uzyskać.
Oryginalna powierzchnia Stan fabryczny (nieoczyszczona)Sa 3 – oczyszczenie do wizualnie czystej stali
Sa 3 – oczyszczenie do wizualnie czystej stali
Przygotowanie powierzchni według PN-EN ISO 8501-1
Jak wygląda przygotowanie powierzchni
To najwyższy stopień czystości uzyskiwany przez obróbkę strumieniowo-ścierną. Powierzchnia ma jednolity, metaliczny wygląd i nie powinna mieć widocznych śladów rdzy, zgorzeliny ani poprzednich powłok.
Oczyszczenie do wizualnie czystej stali stosuje się przede wszystkim, gdy wymagana jest bardzo wysoka trwałość powłoki, np.:
agresywne środowisko chemiczne,
konstrukcje morskie,
szczególnie wymagające zbiorniki i instalacje,
niektóre systemy o bardzo wysokich wymaganiach jakościowych.
Nie zawsze jednak Sa 3 jest ekonomicznie uzasadnione — często
Sa 2½ daje wystarczającą trwałość.
Ważne: czystość ≠ chropowatość
Samo osiągnięcie
Sa 2½ nie oznacza jeszcze, że powierzchnia jest prawidłowa do malowania. Po śrutowaniu/piaskowaniu trzeba również kontrolować m.in.:
profil/chropowatość powierzchni,
zapylenie,
sole rozpuszczalne,
pozostałości ścierniwa,
tłuszcze i oleje,
temperaturę stali,
temperaturę powietrza,
wilgotność względną i punkt rosy.
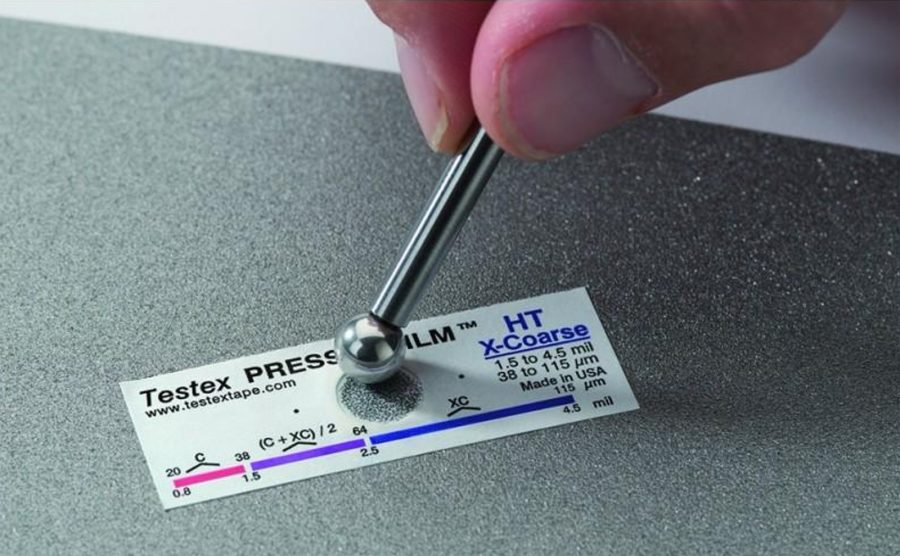
Właściwy profil jest szczególnie istotny, ponieważ umożliwia mechaniczne „zakotwienie” powłoki. ISO 8501 określa stopień czystości, natomiast zagadnienia związane z metodami przygotowania i profilem powierzchni obejmują także inne części rodziny ISO 8504/8503.
Profil powierzchni (chropowatość) to jeden z najważniejszych parametrów decydujących o trwałości zabezpieczenia antykorozyjnego stali. Nawet idealnie oczyszczona stal do stopnia
Sa 2½ lub Sa 3 może mieć słabą przyczepność powłoki, jeśli powierzchnia jest zbyt gładka albo zbyt szorstka.
Co to jest profil powierzchni?
Podczas piaskowania lub śrutowania ścierniwo uderza w stal i tworzy tysiące mikroskopijnych zagłębień i szczytów.
Powstaje charakterystyczna struktura:
szczyty (peaks),
doliny (valleys),
średnia wysokość profilu.
Farba nie tylko przywiera chemicznie do stali, ale również
mechanicznie zakotwia się w nierównościach powierzchni.